- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Коли постачальники металевих компонентів знижують ефективність автоматизованого монтажного виробництва?
Виробники автомобільних систем, бренди споживчої електроніки та покупці промислових шаф EPC часто стикаються з чотирма дорогими вузькими місцями, співпрацюючи з непрофесійними постачальниками листового металу: неконтрольована пружинна віддача та нестабільні кути згинання створюють масову ручну коригувальну роботу на автоматизованих складальних лініях; постачальники без керівництва з проектування DFM залишають приховані структурні дефекти на ранніх стадіях креслення; розрізнені фабрики з згинання, обробки поверхонь і випробувань порушують ланцюжки відстеження партій і затримують перевірки закордонних фабрик; низькоякісні штампи дряпають поверхні деталей і підвищують відсоток відбракування готової продукції. Lijingda об’єднує згинання з ЧПК, професійну техніку процесу та перевірку якості всієї партії під одним дахом фабрики, фіксуючи надточний допуск на згинання ±0,5°, одночасно надаючи послуги оптимізації дизайну на ранній стадії, усуваючи переробку збірки, втрати дефектів конструкції та застій у аудиті для транскордонних покупців металевих компонентів.
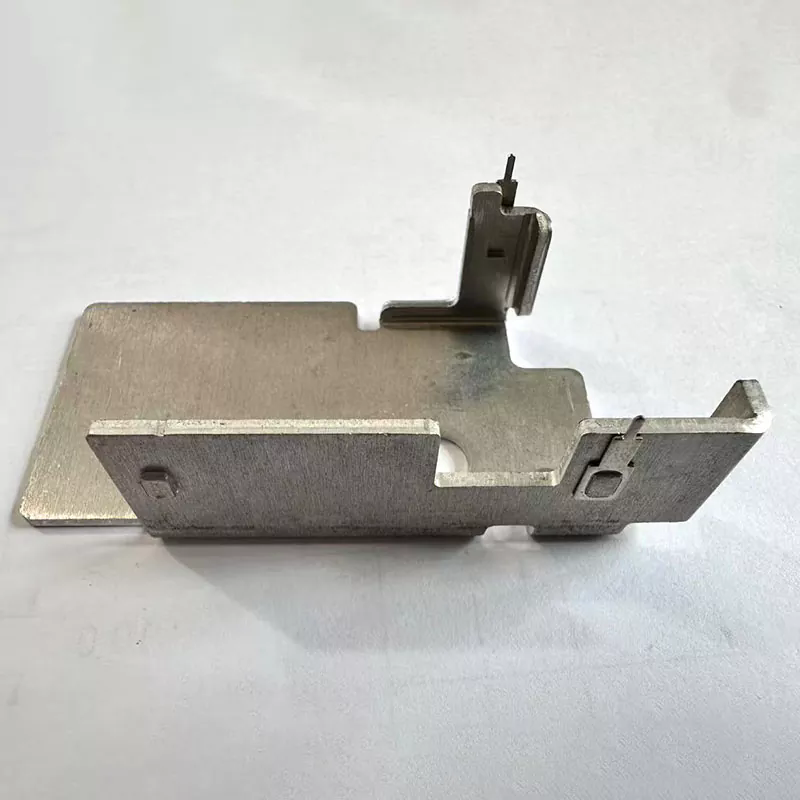
1. Динамічна компенсація пружності з ЧПУ стабілізує допуск кута для непілотованої збірки
Звичайне обладнання для згинання не має алгоритмів компенсації відскоку матеріалу в реальному часі; різні сталеві листи з алюмінієвого сплаву створюють непослідовний пружний відскок після формування, через що кути згину відхиляються понад ±1°. Під час автоматичного складання робота неправильно вирівняні зігнуті кронштейни не можуть зафіксуватися у відповідних пристосуваннях, що змушує фабрики призначати додаткових працівників для ручного обрізання та скорочення щоденної продуктивності. Компанія Lijing оснащує повністю цифрові згинальні верстати з ЧПК модулями калібрування відскоку залежно від матеріалу, попередньо встановлюючи параметри компенсації для заготовок з нержавіючої сталі, холоднокатаної сталі та алюмінію. Дані перевірки масового виробництва підтверджують, що всі готові деталі для згинання зберігають кутовий допуск у межах ±0,5°, що ідеально відповідає стандартам позиціонування високошвидкісної безпілотної складальної станції та скорочує кількість робіт із повторного складання більш ніж на 60%.
2. Старші інженери DFM усувають приховані дефекти вигину на етапі перевірки креслення
Більшість постачальників металообробки виконують лише подані креслення без професійної оцінки процесу; невиправданий радіус вигину, занадто вузький фланець і дизайн у напрямку зерна викликають розтріскування, зморшки після масового виробництва, змушуючи клієнтів знову відкривати форми та призупиняти цикли постачання компонентів. Заводська команда старших інженерів з листового металу проводить безкоштовну оптимізацію DFM для всіх запитів пропозицій, коригуючи схему вигину, розмір заготовки та перехідний радіан на основі пластичності матеріалу перед формальним виготовленням форми. Раннє втручання в проектування дозволяє уникнути перегляду прес-форми після виробництва та втрат, пов’язаних із затримкою замовлення, значно скорочуючи ітераційний цикл нового зразка продукту для груп науково-дослідницьких і дослідницьких розробок автомобільної та електронної промисловості.
3. Виробництво з повним замкнутим циклом реалізує повні файли відстеження матеріалів партії
Децентралізований аутсорсинг згинання, полірування та покриття унеможливлює інтеграцію необроблених сертифікатів MTC, записів процесу згинання та готових даних перевірки в єдині архіви партій. Європейські та північноамериканські аудитори брендів призупинять перевірки кваліфікації постачальників без повних документів про відстеження. Кожна партія деталей для згинання Lijingda реєструє номери печі для необробленої сталі, журнали параметрів згинання з ЧПУ та остаточні звіти про випробування розмірів, утворюючи повні пакети документів аудиту англійською мовою разом із відправленнями. Інтегровані дані про відстеження допомагають покупцям пройти перевірку фабрики третьою стороною без додаткових витрат на перевірку матеріалів.
4. Поліровані спеціалізовані штампи запобігають подряпинам на поверхні після формування згинання
Зношені, неполіровані загальні плашки залишають глибокі поглиблення та подряпини на поверхнях деталей під час згинання; Подряпані кронштейни та рами шасі не проходять перевірку зовнішнього вигляду високоякісної електронної та автомобільної продукції, що створює високі витрати на утилізацію партій. Усі гнучі пуансони та V-образні матриці перед офіційним виробництвом піддаються дзеркальному поліруванню, додаючи знімну захисну плівку на контактні поверхні для усунення слідів тертя. Навіть тонкі декоративні алюмінієві гнучі компоненти зберігають гладкі поверхні без подряпин без вторинних процедур полірування, зменшуючи витрати на обробку поверхні після обробки для виробників оригінального обладнання.
5. Багатосплавний підбір врівноважує легку структуру та механічну жорсткість
Один універсальний листовий матеріал не може задовольнити вимоги диференційованого навантаження тонких електронних радіаторів і важких кронштейнів автомобільного шасі. Надто товсті плити збільшують вагу всього виробу, тоді як тонкі листи легко деформуються під тривалими вібраційними навантаженнями. Фабрика виділяє цільові металеві заготовки відповідно до параметрів навантаження клієнта: тонкий алюміній для електронних тепловідвідних каркасів, середній холоднокатаний прокат для опор шафи, товста нержавіюча сталь для конструкційних кронштейнів автомобіля. Конструкція з оптимізованою товщиною листа зберігає достатню міцність на вигин, одночасно реалізуючи цільові показники легкої ваги продукту, знижуючи загальну вартість матеріалів для готової продукції для брендів обладнання.
6. Універсальне згинання та подальша обробка скорочує цикл транскордонної доставки замовлення
Постачальники, які постачають лише гнуті напівфабрикати, змушують покупців надавати послуги з покриття, порошкового фарбування та зняття задирок окремо від сторонніх майстерень, подовжуючи загальний час виконання замовлення більш ніж на 10 робочих днів. Lijingda внутрішньо інтегрує виробничі лінії згинання, видалення задирок, піскоструминної обробки та багатотипного поверхневого покриття, завершуючи всі ланки обробки на одному заводі без зовнішнього підряду. Уніфікований графік виробництва пришвидшує доставку оптових замовлень, допомагаючи брендам OEM запасати металеві компоненти напередодні сезонного зростання виробництва.